


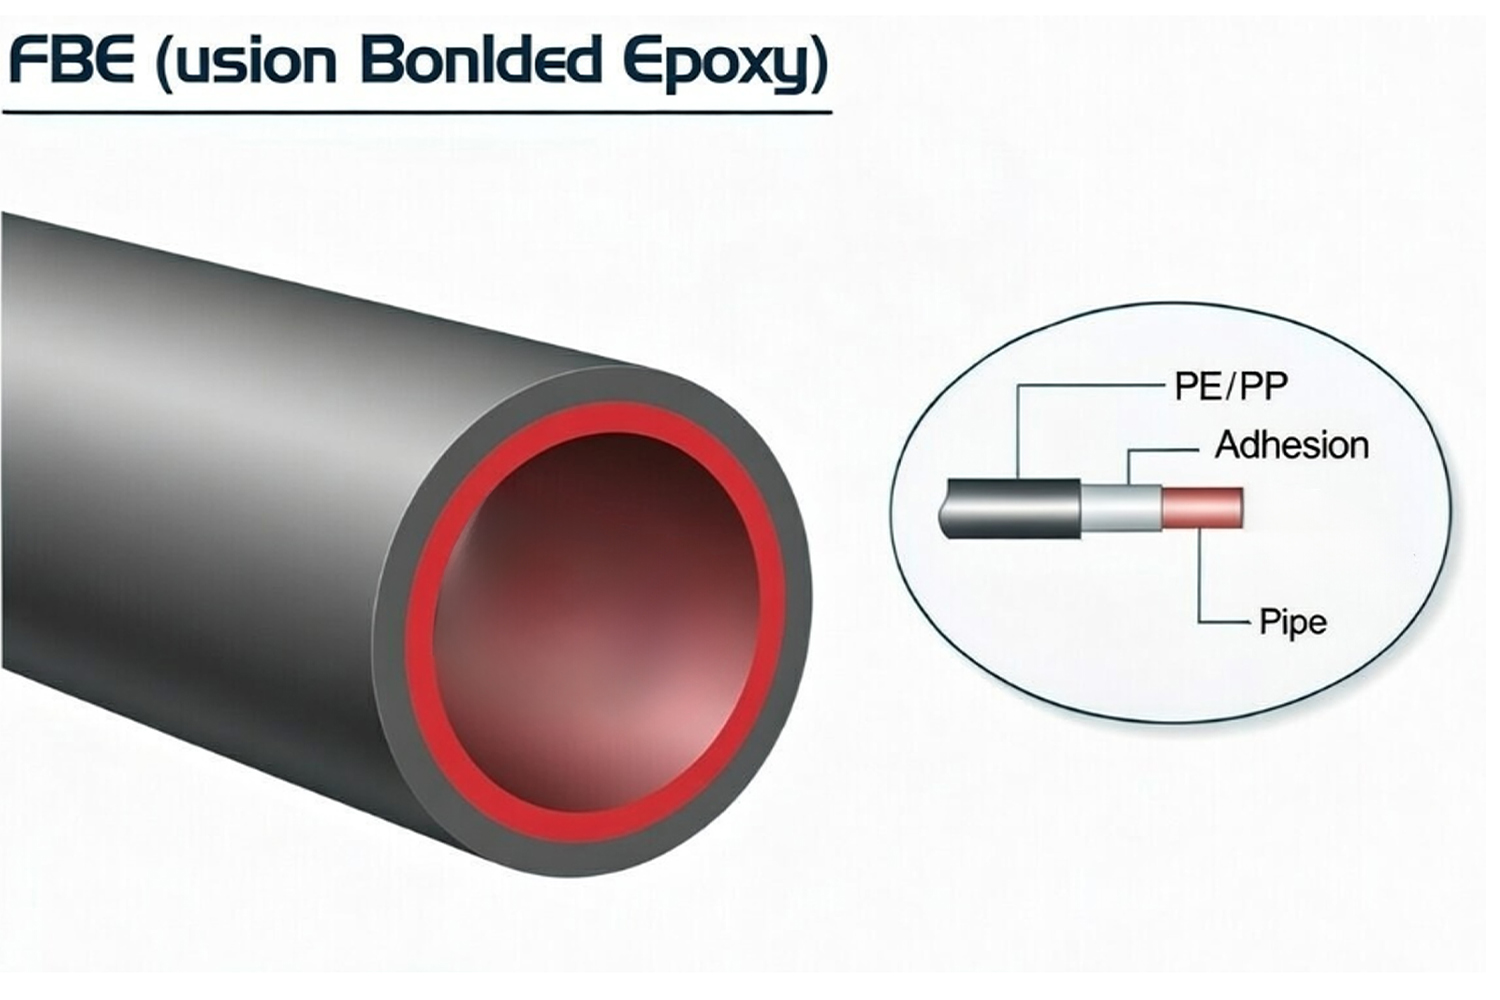
Тръбата с покритие FBE е тръба от въглеродна или нисколегирана стомана, безшевна или заварена, защитена с фабрично нанесено термореактивно епоксидно прахово покритие. Стоманеният субстрат може да бъде произведен чрез безшевни, HFW/ERW, LSAW или SSAW процеси в съответствие с API 5L, ASTM, EN или специфични за проекта изисквания за тръбопроводи, докато системата FBE се специфицира отделно въз основа на работна температура, условия на погребване или потапяне, метод на инсталиране и излагане на механични повреди. По време на производството повърхността на тръбата се обезмаслява, абразивно струи до изискваната чистота и анкерен профил, нагрява се в квалифицирания прозорец за нанасяне на прах и се напръсква електростатично с епоксиден прах. Прахът се топи при контакт с горещата стомана, омокря бластиращия профил, желира и химически напречно свързва, образувайки непрекъснат термостабилен филм, който прилепва директно към субстрата.
Това свързано покритие ограничава контакта между стоманата и влагата в почвата, подпочвените води, разтворените соли и други корозивни видове и обикновено се използва заедно с правилно проектирана система за катодна защита за заровени или потопени нефто- и газопроводи. Терминът FBE описва само системата за защитно покритие; Той не определя марката стомана, производствения път, дебелината на стената, проектното налягане или механичните свойства на основната тръба.
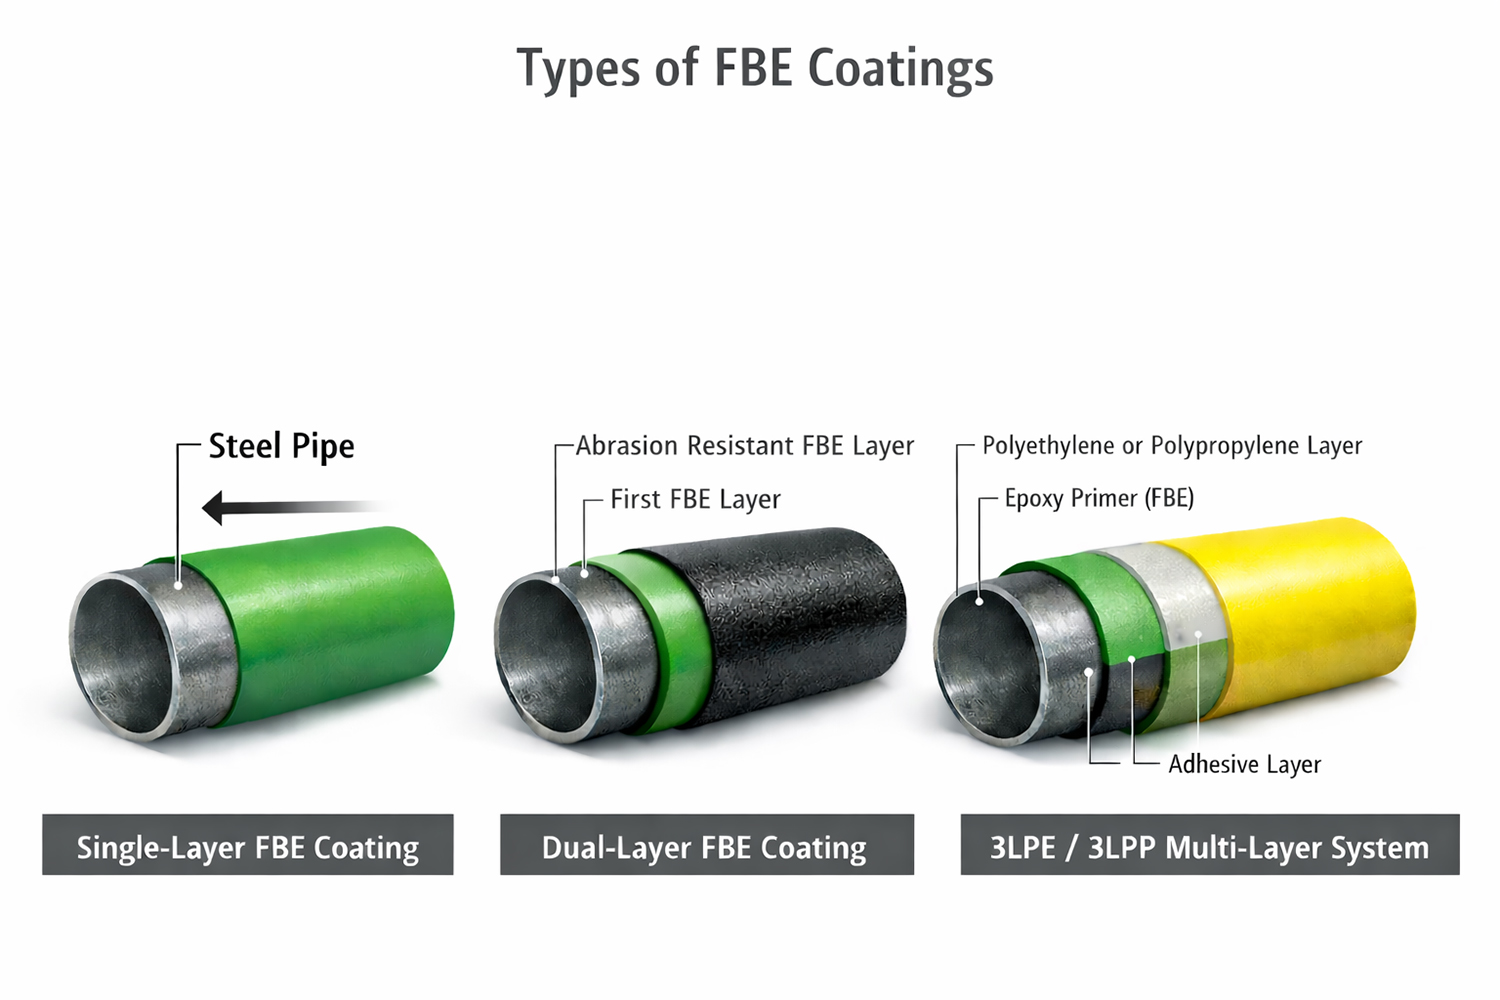
В зависимост от работната температура, метода на монтаж и излагането на механични повреди, тръба с FBE покритие може да използва:
- Еднослоен външен FBE;
- Двуслоен FBE с устойчив на абразия външен слой;
- FBE като грунд за контрол на корозията в 3LPE или 3LPP система;
- FBE вътрешна облицовка, когато се изисква от работната среда и приложимия стандарт за вода или технологичен тръбопровод.
Външните и вътрешните FBE системи трябва да бъдат посочени отделно. Прах, квалифициран за обслужване на външни вкопани тръби, не е автоматично подходящ за питейна вода, производствена вода, химикали, вътрешно обслужване при висока температура или функции за подобряване на потока.
Типични приложения
FBE покритието се използва, когато защитата от корозия трябва да се поддържа измерима чрез контролирана подготовка на повърхността, нанасяне на покритие, инспекция на DFT, откриване на празници, ремонт и проследими записи за освобождаване.
Нефтопроводи и газопроводи: Външното покритие FBE се прилага върху заровени или потопени транспортни тръбопроводи, събирателни линии и тръбопроводи. Покритието изолира стоманата от влажна почва, подпочвени води и разтворени йонни замърсявания, поддържайки съвместимост с катодна защита. Изборът трябва да вземе предвид работната температура, състоянието на почвата, деформацията на тръбата, дизайна на полевата фуга, качеството на засипката и очакваното натоварване при транспортиране, полагане и изкопаване.
Еднослойният FBE е подходящ, когато повредата при монтажа е контролирана. Двуслойни или устойчиви на абразия FBE могат да бъдат определени за пресичане на магистрали, пресичане на реки, хоризонтално насочено сондиране (HDD) и други участъци, изложени на повишен удар, остъргване или повреди при влачене.
Водопроводни и канализационни тръби: FBE покритие и облицовка могат да се нанасят върху стоманени водопроводни тръби и фитинги в съответствие с AWWA C213 и изискванията на проекта. Външното покритие предпазва заровената стомана от корозия от страната на земята, докато вътрешното покритие трябва да бъде специално квалифицирано за транспортирана вода или отпадъчни води.
За услугата за питейна вода спецификацията трябва да идентифицира необходимото санитарно одобрение за питейна вода, състояние на втвърдяване, допустими граници на изтегляне, метод за изпитване на прекъсване, изискване за чистота и обработка на заваръчни краища, фланци и полеви съединения.
Фитинги и вентили: FBE може да се прилага за колена, тройници, редуктори, тела на клапани и други компоненти на тръби от черни или стоманени метали. Тези продукти изискват допълнителна проверка около ръбове, заварени ръбове, преходи на корпуса, кранове, кухини и неправилна геометрия, тъй като електростатичното екраниране и локалните топлинни загуби могат да създадат зони с тънък филм.
Когато са включени вентили или хидранти, обхватът на покритието трябва да прави разлика между външни FBE и вътрешни защитни покрития. AWWA C550 се прилага специално за вътрешни покрития на вентили и хидранти, квалифицирани за водоснабдяване, и не е общ стандарт за външно покритие за стоманени тръби.
Арматурно желязо, в зависимост от проекта: Епоксидна смола, свързана чрез стопяване, също се използва в армировъчната стомана за намаляване на контакта с хлориди и влага в бетонни конструкции. Въпреки това, арматурата с FBE покритие следва специфични стандарти за материал, огъване, манипулиране и ремонт. Данните за квалификацията на арматурните пръти не трябва да се използват като доказателство за приемане в проект за тръби с FBE покритие.
Спецификация за покритие на тръби Обхват и точки за приемане
Практична спецификация за покритие FBE свързва всяко поле за поръчка с измерим производствен или инспекционен запис. Окончателните изисквания обикновено се прилагат чрез одобрен план за проверка и изпитване (ITP).
Резюме на спецификацията за RFQ за покритие на тръбопроводи
| Концепция | Типично определение в RFQ/ITP | Фокус на приемане |
|---|---|---|
| Система за покритие | Единичен слой FBE, двоен слой FBE, устойчив на абразия FBE или FBE като грунд в рамките на 3LPE/3LPP | Конструкцията на системата съответства на работната температура, метода на монтаж и излагането на механични повреди |
| Основна тръба | Стандарт, издание, клас, производствен път, OD, дебелина на стената, дължина и крайно състояние | Правилният материал и геометрията на тръбата влизат в линията за нанасяне на покритие |
| Подготовка на повърхността | Степен на чистота, квалифициран анкерен профил, ограничения за прах и разтворимо замърсяване | Стоманената повърхност е подходяща за стабилно залепване на покритието |
| DFT/дебелина | Минимален, номинален или разрешен диапазон, модел на отчитане и метод на измерване | Дебелината на филма е достатъчна и се разпределя равномерно без излишъци |
| Тест за прекъсване/порьозност | Тип детектор, база на напрежението, обхват на проверката, правила за ремонт и повторни тестове | Покритието образува непрекъсната бариера срещу корозия без открити прекъсвания |
| Краища на тръбите / зона без покритие (намаляване) | Намаляване на дължина и толеранс, състояние на фаска и временна защита | Полевото заваряване и нанасянето на покритие на полеви фуги могат да бъдат завършени без замърсяване или конфликт на размерите |
| Ремонти | Одобрен ремонтен материал, метод на подготовка, максимален ремонтен размер и задължителна повторна проверка | Локалните дефекти се затварят при контролиран и документиран процес |
| Проследимост | Идентификационен номер на тръбата, свързан с номера на серията, партида покритие, партида прах, доклади от инспекции и опаковъчен лист | Физическият тръбопровод остава свързан с целия файл на изданието |
За еднослойни външни FBE, използвани в тръбопроводи за транспортиране на нефт и газ, ISO 21809-2:2026 се отнася за квалификация, приложение, инспекция, изпитване, обработка и съхранение. AMPP/NACE SP0394-2023 предоставя допълнителни индустриални практики за нанасяни в завода еднослойни екстериорни FBE.
CSA Z245.20:22 се прилага за нанесено в завода епоксидно външно покритие за стоманени тръби. CSA Z245.21 обхваща полиетиленово покритие и не трябва да се използва като основна референция за FBE покритие.
AWWA C213-22 е приложим, когато се определят FBE покрития или облицовки за стоманени водопроводни тръби и фитинги. AWWA C550-24 се прилага за вътрешните защитни покрития на клапани и хидранти в рамките на техния деклариран обхват на водоснабдяване.
Поръчката за покупка трябва да посочва необходимото издание и всички допълнения към проекта. Позоваването на стандарт не елиминира необходимостта от дефиниране на DFT, проектна температура, намаление, ремонтни граници, квалификационни тестове, честота на инспекции и проектна документация.
Процес на нанасяне (подготовка на повърхността, предварително нагряване, прахообразно разпръскване, топене и втвърдяване)
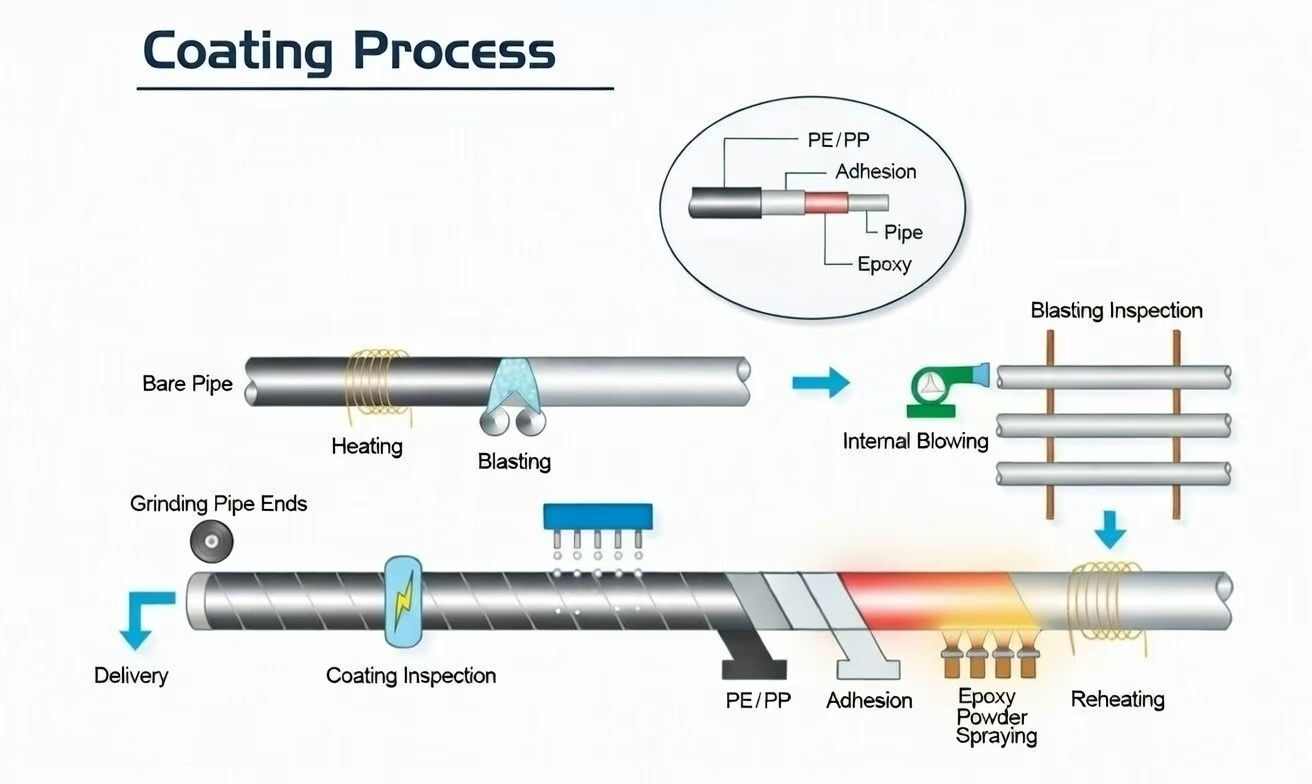
Ефективността на FBE покритието се установява преди прахът да достигне тръбата. Състоянието на повърхността, термичният контрол, боравенето с праха и историята на втвърдяването трябва да се поддържат в рамките на квалифициран прозорец на процеса по време на производството.
1. Подготовка на повърхността
Масло, грес, временни покрития, остатъци от маркировка и други замърсявания се отстраняват преди абразивно бластиране. Стоманени дефекти, като остри неравности, люспи, пръски от заваръчния шев и повдигнати шлифовъчни ръбове трябва да бъдат коригирани, тъй като тънкият термореактивен филм не може надеждно да покрие неприемливи условия на субстрата.
След това тръбата се абразивно струи до определената степен на чистота, обикновено ISO 8501-1 Sa 2½ или SSPC-SP 10/NACE No. 2, когато се изисква от приложимата процедура. Бластирането също така създава закрепващ профил, който благоприятства механичното зацепване между FBE и стоманата.
Проверката може да включва:
- визуално сравнение на чистотата;
- измерване на профил на повърхността с реплика на лента или инструмент за калибриран профил;
- оценка на праха;
- анализ на разтворими соли, когато е посочен;
- преглед на температурата на повърхността на тръбата и точката на оросяване;
- потвърждение, че свободният абразив и вграденото замърсяване са отстранени;
- контрол на интервала между бластиране и нанасяне на покритие.
Необходимият анкерен профил се определя от избрания FBE прах и квалифицираната процедура за нанасяне на покритие. Диапазон с фиксиран профил не трябва да се прехвърля автоматично от друга прахова система.
2. Предварително загряване
Чистата тръба се нагрява от индукционни намотки или друга одобрена отоплителна система. Стоманата трябва да достигне специфичния прозорец за нанасяне на прах, преди да влезе в кабината за пръскане.
Контролът на температурата трябва да вземе предвид:
- дебелината на стената и топлинния капацитет на тръбата;
- еднаквост на периферната температура;
- температурните промени по протежение на тръбата;
- загуба на топлина близо до краищата и зоните на намаляване;
- скорост на линията за нанасяне на покритие;
- необходимото време за желиране и втвърдяване;
- калибрирани инфрачервени и контактни температурни инструменти.
Температура на стоманата под квалифицирания диапазон може да причини непълно топене, лошо овлажняване на повърхността, слаба адхезия и недостатъчно втвърдяване. Прекомерната температура може да ускори желирането, да намали гъвкавостта на филма, да повреди праха или да доведе до неправилно състояние на втвърдяване. Производственият дневник трябва да показва действително измерените температури, а не само настройката на нагревателя.
3. Електростатично нанасяне на прах
Електростатично зареден FBE прах се напръсква върху заземената и нагрята стоманена тръба. Прахът се топи при контакт, тече към профила на бластиране и се свързва заедно, за да образува непрекъснат филм.
Контролите на приложението обикновено включват:
- наименование и партиден номер на праха;
- условия на съхранение и срок на годност на праха;
- граници на необработен и възстановен прах;
- положение и напрежение на пистолетите за пръскане;
- скорост на подаване на прах;
- въртене на тръбата или скорост на конвейера;
- почистване на кабината за пръскане;
- отлагане върху заваръчни шевове;
- маскиране и контрол на зоните на изрязване;
- дебелина на филма в краищата на тръбата и геометрични преходи.
Локалният DFT трябва да се проверява на заваръчни шевове, земни зони, краища на тръби и други места, където повърхностната геометрия или температурните промени могат да повлияят на отлагането на покритието.
4. Втвърдяване и охлаждане
При нанасяне, остатъчната топлина на стоманата позволява на разтопената епоксидна смола да се желира и да се омреже химически. Необходимите условия на втвърдяване зависят от формулировката на праха, температурната история на стоманата, дебелината на филма и времето, изминало преди закаляването с вода.
Одобрената процедура трябва да определя:
- приемливия температурен прозорец на приложение;
- минималното време на втвърдяване или престой;
- ограничения на скоростта на линията;
- времето преди охлаждане с вода;
- допълнително подгряване при необходимост;
- методът за проверка на втвърдяването;
- действието, което трябва да се предприеме след отклонение от температурата или скоростта на линията.
Диференциалната сканираща калориметрия може да се използва, когато е необходимо да се оценят свойствата на праха, поведението на встъкляване или степента на втвърдяване. Честотата на изпитване и критериите за приемане трябва да следват приложимия стандарт, квалификацията на покритието и ITP на проекта.
Охлаждането започва едва след като е постигнато достатъчно втвърдяване. Може да се използва закаляване с въздух, закаляване с вода или стъпаловидно охлаждане в съответствие с квалифицираната процедура. Преждевременното закаляване може да наруши втвърдяването, докато неконтролираното боравене преди подходящо охлаждане може да маркира или изкриви готовото покритие.
След охлаждане тръбата с FBE покритие се подлага на визуална проверка, DFT измерване, откриване на прекъсване, проверка на намаляването, разрешен ремонт, повторно тестване, маркиране и защитено съхранение.
Ключови характеристики на ефективността
Избрано е свързано с топене епоксидно покритие, тъй като неговите характеристики могат да бъдат свързани с определени квалификационни тестове и измерими производствени контроли.
Защита от корозия: Втвърденият филм отделя стоманата от влага, кислород, соли и други външни корозивни агенти. Ефективността зависи от непрекъснатостта на покритието, адхезията, втвърдяването, дебелината на филма и пригодността на избрания прах за действителната работна среда.
Висока адхезия: FBE залепва директно върху правилно подготвена стомана. Стабилната адхезия изисква контролирано почистване, анкерен профил, температура на нанасяне, втвърдяване и защита срещу замърсяване между бластирането и нанасянето на покритие.
Химическа устойчивост: Квалифицираните FBE системи могат да издържат на различни почвени химикали, компоненти на подпочвените води и тръбопроводни среди. Химическата устойчивост зависи от продукта и температурата и трябва да бъде потвърдена спрямо действителна експозиция, вместо да се описва като неограничена устойчивост.
Устойчивост на катодно разцепване: За тръбопроводи, работещи с катодна защита, системата на покритие се оценява рутинно за нейната устойчивост на разцепване около умишлен дефект при определено напрежение, електролит, температура и време на излагане. Резултатите от квалификацията не са взаимозаменяеми между прахове, цикли на втвърдяване или работни температури.
Издръжливост и гъвкавост: квалифицирана FBE система предлага устойчивост на удар по време на работа и може да поеме контролирана деформация на тръбата. Действителната гъвкавост зависи от химическия състав на праха, DFT, втвърдяването, диаметъра на тръбата, дебелината на стената и условията на огъване. Могат да бъдат избрани двуслойни системи, където се изисква по-голяма устойчивост на абразия и повреди при монтажа.
Гладка, подлежаща на проверка повърхност: Външният FBE осигурява гладка повърхност, която улеснява визуалната проверка, DFT и проверката на прекъсванията. Той не намалява вътрешното съпротивление на потока на тръбата, тъй като се намира от външната страна на тръбата. Намаляването на вътрешната грапавост може да се спомене само когато се нанесе отделно специфицирано и квалифицирано FBE вътрешно покритие.
Системни интерфейси: епоксиден грунд и епоксидна боя
Документите за покритие често включват няколко термина, свързани с епоксид, тъй като различните покрития и различните работни места изискват различни методи на нанасяне.
• Епоксиден грунд: В многослойни системи за външно покритие (напр. полиолефинови системи), епоксидното основно покритие често се описва като епоксиден грунд, тъй като закрепва системата към бластираната стомана и служи като основна бариера срещу корозия. На много производствени линии FBE действа като този слой епоксиден грунд в цялата структура на системата. • Двуслойно устойчиво на абразия FBE (дефинирано от проекта): Когато рискът от повреда по време на монтаж се увеличава на кръстовища (магистрали, водни пътища и натоварени услуги), могат да бъдат определени двуслойни или устойчиви на абразия FBE системи, за да осигурят допълнителна механична защита извън стандартното еднослойно FBE покритие. слой. • Епоксидна боя: в областите на съединяване на място, извивки в магазини и локализирани ремонти прахообразното сливане, нанесено в завода, обикновено не се нанася повторно на място. В тези области епоксидните материали, нанасяни с течност, често се определят като епоксидна боя за ивично покритие, корекции или ремонти, последвани от повторен тест за непрекъснатост до пълно приемане.
Видове и разновидности
Покритието FBE се доставя в различни конструкции в зависимост от излагането на корозия, работната температура и риска от повреда по време на монтажа.
Единичен слой FBE: Единичен слой термореактивен епоксиден прах, свързан директно към подготвената стомана. Използва се като основна външна антикорозионна бариера, където манипулирането на тръбите, състоянието на изкопа и повредата на обратното насипване се контролират адекватно.
RFQ трябва да дефинира квалификация на праха, DFT, подготовка на повърхността, прозорец за нанасяне и втвърдяване, намаляване, тестване за прекъсване, граници на ремонт и записи за проследяване.
Двуслоен FBE: Двуслойната конструкция добавя устойчив на абразия или механично подсилен външен слой върху основния FBE за контрол на корозията. Използва се при кръстовища, неравен терен, плъзгане на HDD и други места, където един слой може да бъде изложен на по-големи механични повреди.
Двуслойният FBE не елиминира необходимостта от внимателно боравене, подходящи ролки, омекотени опори, съвместимо покритие за свързване на място и инспекция след инсталиране.
Многослойни системи – 3LPE и 3LPP: FBE образува първия слой за контрол на корозията в трислойно полиолефиново покритие. Адхезивният слой свързва FBE към PE или PP външния слой, докато полиолефинът осигурява допълнителна механична бариера и бариера срещу влага.
RFQ трябва да посочва пълната система 3LPE или 3LPP, индивидуални изисквания за всеки слой, обща дебелина, геометрия на намаляване, тестове за отлепване или залепване, проверка на прекъсване, система за ремонт и пакет за проследяване.
Оглед и пакет документи
Приемането на FBE покритие обикновено се прекратява, когато купувачът може (1) да провери дали системата за покритие и обхватът на инспекцията съответстват на RFQ/ITP, (2) да проследи всяка дължина на тръбата до партида с покритие и нейния запис от тестове и (3) да потвърди, че ремонтите и повторните тестове са завършени и записани без отворени задържания.
Типичните резултати включват: • Записи за контрол на материалите и процесите: процедура за нанасяне на покритие и ITP (одобрен проект), записи от входящи инспекции, сертификати за партиди/партиди на епоксиден прах (CoA), проследимост на партидата, контрол на съхранение/срок на годност и параметри на линейния процес, обхващащи контрол на абразивите, целеви профили на повърхността и температурен прозорец на предварително загряване (180–250 градуса), използвани в производството. на подготовката на повърхността и прилагането: проверка на чистотата (напр. Sa 2½ / NACE No. 2, където е посочено), показания на профила на повърхността (напр. 50–100 μm, където е посочено, посочено), показания на температурата на предварително загряване по тръбопровода и регистрационни файлове за приложение, които поддържат повторяемост в цялата производствена партида и в краищата/зоните за намаляване. • Доклади за инспекция на завършено покритие: DFT резултати с проследима идентификация на инструмента и дефиниран модел на отчитане (мин./ср./макс. спрямо определен обхват), записи на тестове за прекъсване (джип), показващи критерии за напрежение при изпитване, обхват на покритие, резултати и открити прекъсвания, плюс бележки от теста визуална проверка на състоянието на покритието и съответствие за край/намаляване. â'‹ Пакет за затваряне за ремонт и повторен тест: Запис на ремонти, описващ подробно вида на дефекта, местоположението (по ID на тръбата и позицията), ремонтния материал/метод, потвърждение на втвърдяването (когато е необходимо) и необходимите резултати от повторен тест (повторен тест за прекъсване и всяка допълнителна DFT проверка) до отговаряне на приемането на непрекъснатост без открити ремонти. â'Œ Файл за проследимост и освобождаване: Матрица за проследимост, свързваща маркировка/идентификатор на тръбата с партида покритие и партида прах, номера на отчетите за инспекция (DFT/прекъсвания/ремонти) и елементи от опаковъчния списък, подкрепени от сертификати за калибриране на оборудването за инспекция (DFT метър, детектор за прекъсвания, температурни инструменти) и дефинирани от проекта квалификационни/лабораторни записи, когато е необходимо (напр. адхезия, катодно отделяне, удар/абразия).
Поддръжка при доставка и изпълнение на проекти
GNEE подкрепя доставката на FBE покритие чрез привеждане в съответствие на обхвата на покритието с измерими доказателства за приемане, така че прегледът на RFQ, изпълнението на ITP и одобрението за пускане да могат да бъдат затворени при първото подаване.
Покритието на изпълнението обикновено включва: Потвърждение на обхвата: тип система на покритие (еднослойно FBE, устойчиво на абразия двойно покритие FBE или FBE като епоксиден грунд върху 3LPE/3LPP), DFT прозорец, критерии за изпитване за прекъсване (джип), дължина на съкращаване, ограничения за ремонт и изисквания за повторно изпитване в съответствие с метода на инсталиране и интерфейса за свързване на място. Контрол на партидата и документа: Идентификация на тръбата, свързана с партидата покритие и партидата прах, с DFT показания, записи за тестове за прекъсване и записи за ремонт/повторни тестове, организирани по дължина на тръбата или партида и свързани с елементи от опаковъчния списък. Защита при манипулиране: Дефинирана и приложена защита срещу срязване и скосяване/края, за да се намалят щетите по време на товарене, транспортиране и манипулиране в двора, като се поддържа постоянно състояние на края за полево заваряване и покритие на фуги. Файл за издаване: Консолидиран пакет, който обединява записи на процеса на нанасяне на покритие, резултати от инспекции, доказателства за калибриране/квалификация (дефинирани от проекта), кореспонденция за проследяване и документи за доставка в структура, готова за преглед, за да се сведат до минимум циклите на повторно подаване.
Безплатна оферта
Често задавани въпроси (FAQ)
Въпрос 1: Какво е епоксидно покритие със сливане и какво означава „сливане“ при FBE покритие? A1: Епоксидно покритие със сплавяне е епоксидно прахово покритие, нанесено върху предварително загрята стомана; „сливане“ е стопяването на праха и омокрянето му върху горещата повърхност на стоманата, протичането му, докато образува непрекъснат филм и последващото му втвърдяване, докато стане омрежена епоксидна бариера.
Q2: Има ли разлика между FBE покритие и FBE прахово покритие? A2: FBE покритието описва окончателно втвърденото покритие върху тръбата или компонента, докато FBE праховото покритие подчертава прахообразния материал и процеса на нанасяне на прах, използван за формиране на покритието.
Q3: Какви елементи за проверка обикновено се използват за приемане на FBE покритие върху тръби с покритие? A3: Приемането обикновено се фокусира върху разпределението на дебелината на сухия филм (DFT), тестване на прекъсване/порьозност, записи за ремонт и повторни тестове, наблюдение на състоянието на намаление/край и проследимост, свързваща идентификатора на тръбата с партидата на покритието и записите от инспекцията.
Q4: Къде се вписват епоксидният грунд и епоксидната боя в проект за покритие на тръби, който определя FBE? A4: Епоксидният грунд обикновено описва епоксидното основно покритие в многослойни системи, където FBE може да действа като грундиращо покритие, докато епоксидната боя обикновено се използва за покриване на полеви фуги или локализирани ремонти, където прахообразното сливане не се нанася повторно на място.
Популярни тагове: fbe (сплавено епоксидно) покритие за тръби, доставчик, персонализирано, търговия на едро, евтино, отстъпка, ценова листа, ниска цена, на склад, безплатна проба


